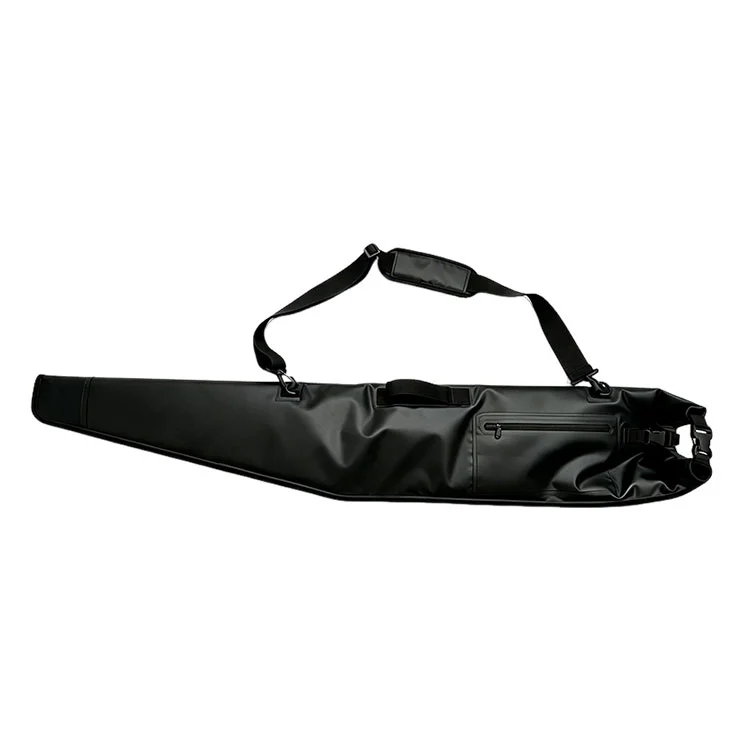
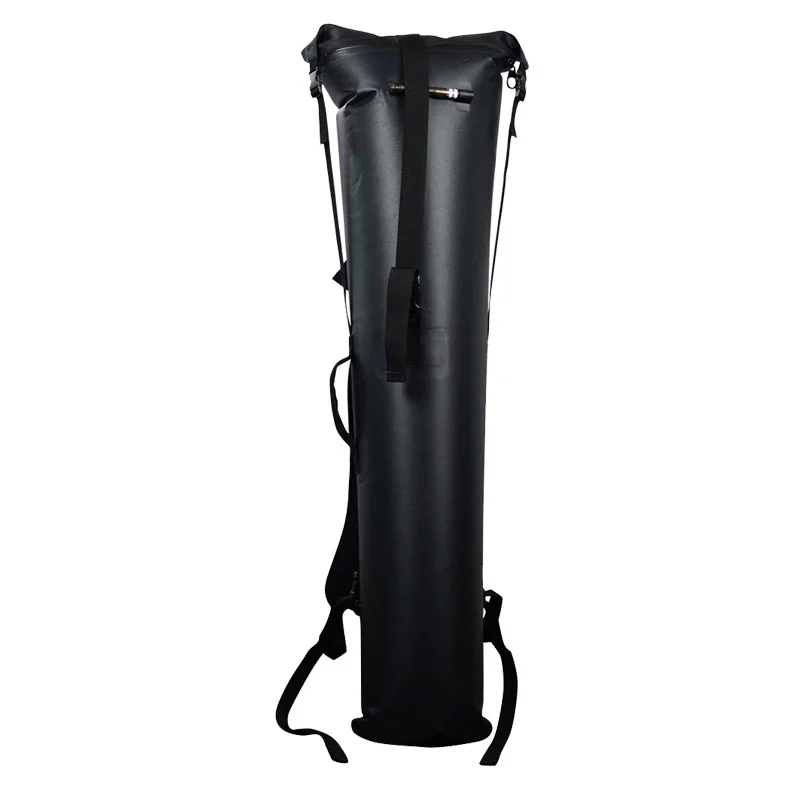
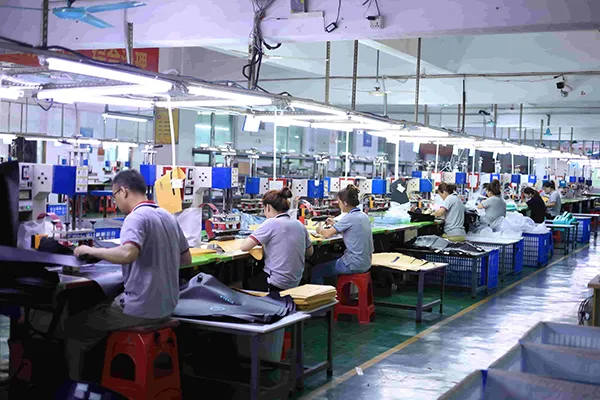
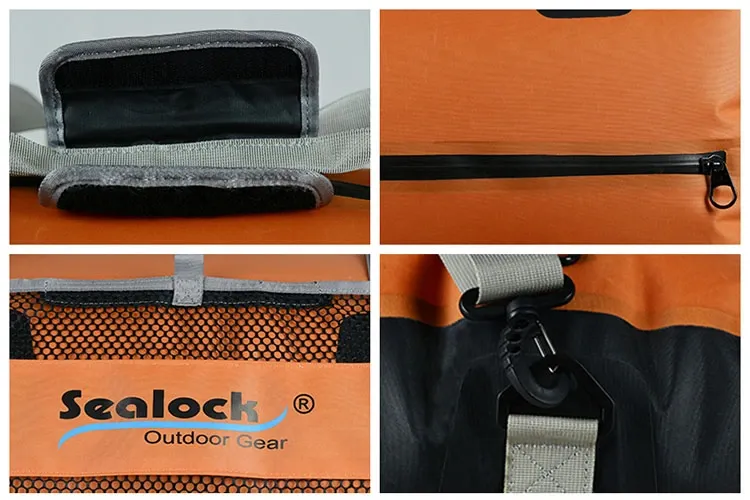
Pouzdro SL-E603 HF-Welded Gun Case měří 122 × 30 × 8 cm při hmotnosti přibližně 1,1 kg s vnitřní kapacitou přibližně 25–30 l. Vrstvená skořepina 840D TPU je vytvořena na vyhrazeném elektrodovém nářadí při 27,12 MHz jako jednodílné tělo se zaoblenou komorou se zipem a uzavřenou kuželovou komorou s těsněním. IPX7. Welding provozuje vlastní provoz v Dongguanu v Číně a Ho Či Minově Městě ve Vietnamu. MOQ 300 ks, vzorky za 7–10 dní.
Parametry svařování – výkon, tlak elektrody a doba prodlevy – jsou nastaveny a zaznamenány pro každou příchozí šarži tkaniny a vzorek prvního výrobku je destruktivně otestován na začátku každé výrobní série. Zakřivené svary na poloměru pažby jsou odlupovány jako samostatná sekce. Záznamy parametrů jsou k dispozici pro soubory kvality OEM.
Svařitelnost závisí na molekulární polaritě. TPU a PVC se svařují čistě; polyethylen a polypropylen jsou nepolární a nelze je svařovat RF; nepotažený nylon nebo polyester vyžaduje svařitelný laminát. Tkaná základna 840D je odolná proti oděru a laminát TPU poskytuje vodotěsnou bariéru i svařitelnou vrstvu.
Jednodílná svařovaná skořepina s komorovým profilem a svařovanou kapsou
Co dělá tuto skořepinu hůře svařitelnou než trubku
Válcový suchý pytel je rovný opakovaný šev. Komorové pouzdro na zbraň není.
Funkce
Důsledek svařování
Zaoblená komora pažby
Zakřivená dráha svaru; elektrodové nástroje tvarované do poloměru
Kuželová komora hlavně
Šířka svaru musí zůstat konstantní, když se panel zužuje
Plochý profil 8 cm
Dvě velké plochy se setkávají na úzkém okraji svaru spíše než válcované trubky
Svařovaná kapsa na příslušenství
Druhá operace svařování na již svařené ploše
Zip přivařený do švu
Různé materiály se spojily ve stejné operaci
Kotevní nášivky popruhu
Hybridní svařování v polohách bodového zatížení
Každý z nich je samostatným rozhodnutím o nástroji a parametru. To je důvod, proč komorový HF-svařovaný pouzdro na pistoli nese vyšší náklady na vývoj než trubice a proč nástroje výslovně uvádíme, než abychom je skládali do jednotkové ceny.
Tři proměnné
Frekvence je pevně stanovena zařízením. Vše, co může operátor pokazit, spočívá ve třech nastaveních, která jsou stanovena pro každou příchozí šarži tkaniny a zaznamenávána.
Variabilní
Funkce
Pokud je nastavena příliš nízká
Pokud je nastaveno příliš vysoko
Moc
Rychlost vývinu tepla ve spoji
Nedostatečně tavené; šev se čistě odděluje
Materiál ve svaru hoří nebo řídne
Tlak elektrod
Stlačuje změkčené vrstvy k sobě
Neúplné natavení přes šířku svaru
Materiál přemístěn; svar tenčí
Doba setrvání
Celková energie do kloubu
Svar za studena se špatnou pevností spoje
Přehřívání a křehnutí
Chlazení pod tlakem je čtvrtým krokem a v nízkonákladové výrobě se nejčastěji vynechává. Uvolnění elektrody před opětovným ztuhnutím roztaveného polymeru zanechá spoj, který vypadá správně a při zatížení se odloupne.
Proč se svařují pouze některé materiály
Proces závisí na molekulární polaritě. Polymer s dipólem reaguje na střídavé pole a vnitřně se zahřívá; nepolární polymer vůbec nereaguje, bez ohledu na výkon.
Materiál
RF svařitelné
Poznámka
TPU
Ano
Silně polární; svařuje čistě — skořepina SL-E603
PVC
Ano
Silně polární; dobře svařuje, nižší cena, těžší
potaženo PU
Liší se
Závisí na složení a tloušťce nátěru
Polyethylen
Žádný
Nepolární; potřebuje horkovzdušné nebo ultrazvukové metody
Polypropylen
Žádný
Nepolární; není RF svařitelný
Nepotažený nylon nebo polyester
Žádný
Samotnou základní tkaninu nelze svařovat
To je důvod, proč je skořepina specifikována jako laminovaná TPU spíše než jako tkaná látka. Tkaná základna 840D je odolná proti oděru; TPU laminát je vodotěsná bariéra i vrstva, která umožňuje svařování.
Kritérium přijetí
Destruktivní test odlupování: na správně svařeném vzorku se základní tkanina roztrhne, než se svar oddělí. Šev, který se čistě otevírá podél linie svaru, ukazuje na nedostatečnou energii do spoje a spouští kontrolu parametrů před pokračováním výroby. Spustí se na začátku každého výrobního cyklu a záznamy jsou k dispozici pro soubory kvality OEM.
Co svařování odstraní ze seznamu poruch
Režim selhání u sešívaného pouzdra
Na svařované skořepině
Páska švu se po zahřátí a pracích cyklech nadzvedne
Není přítomna páska
Perforace jehly se znovu otevírají, jak lepidlo stárne
Dvoubarevné svařované panely v libovolné kombinaci
Dokumentace parametrů
Ke kvalitním souborům dodáváme svářečské záznamy
Výrobní sekvence
1. Vstupní kontrola tkaniny a zkouška svařitelnosti na šarži
2. Nastavení svařovacích parametrů – výkon, tlak, prodleva zaznamenaná pro každou dávku
3. Vzorek svaru prvního artiklu a destruktivní zkouška odlupováním
4. Přesné řezání panelů do komorové zástavby
5. RF svařování poloměru pažbové komory
6. RF svařování kuželové komory hlavně a okrajových švů
7. Svařované uchycení kapsy na příslušenství a švu zipu
8. Hybridní svařování popruhových kotev a úchytů rukojetí
9. Ověření ponoření podle podmínek IPX7
10. Závěrečná kontrola a exportní balení
Kontrola svaru
Kontrola
Metoda
Frekvence
Svařitelnost materiálu
Zkušební svar na příchozí dávce
Každá várka
Záznam parametrů
Síla, tlak, prodleva přihlášena
Každá várka
Slupka prvního článku
Destruktivní odlupování na vzorku svaru
Začátek každého běhu
Vzhled svaru a definice hran
Vizuální, v procesu
Kontinuální
Konzistence šířky svaru
Měřeno proti schválenému vzorku
Odběr vzorků
Zakřivený svar
Vizuální na poloměru pažby
100 %
Hotová integrita vody
Kontrola ponoření
Podle schváleného plánu odběru vzorků
Svařovací zkoušky
Soud
Metoda
Výsledek
Odlupování švu
Destruktivní slupka na svařovaném vzorku
Základní látka se před oddělením švu roztrhla
Zakřivená integrita svaru
Test odlupování konkrétně na poloměru pažby
Drží stejně jako svary rovného průřezu
Ponoření IPX7
Uzavřené pouzdro ponořené do 1 m po dobu 30 minut
Žádné vniknutí do žádného svaru
Únava z ohybu švu
Opakované ohýbání v linii svaru
Žádné praskání nebo oddělování
Odolnost proti hydrolýze
Prodloužená expozice teplé vlhkosti
Žádné změkčení nebo delaminace švů
Nízkoteplotní integrita
Ohnuté po 12 hodinách při -20 °C
švy neporušené; žádný křehký lom
Drhnout a hadice
Opakované agresivní čištění oblastí švů
Žádná degradace; žádný okraj pásky ke zvednutí
Vytažení záplaty kotvy
Trvalé zatížení na navařených pásových záplatách
Žádné oddělení svařené záplaty
Výrobní kapacita
Vysokofrekvenční svařování je spíše investičním vybavením než subdodavatelskou operací. Naše svařovací linky provozují vlastní svařovací linky v Dongguanu v Číně a Ho Či Minově Městě ve Vietnamu, nástroje pro elektrody jsou vyvíjeny interně pro zakázkové tvary, svařitelnost je testována u každé příchozí šarže a svařovací linka a proces kontroly jsou otevřeny auditu kupujícího.
Nedávná práce
Kanada — projekt loveckých značkových nástrojů
Značka chtěla hlubší pažbovou komoru pro zbraně s nastavitelnými hřebeny, které měnily spíše poloměr svaru než jen rozměr. Vyvinuli jsme nové elektrodové nástroje pro revidovanou křivku a před schválením jsme speciálně otestovali zakřivenou část, protože zakřivený svar je místo, kde se chyba nástroje projevuje jako první. 450 ks, 47 dní včetně nářadí.
Nizozemsko — soubor kvality dovozce
Jejich tým pro dodržování předpisů požadoval záznamy parametrů svařování pro každou šarži spolu se zprávou o ponoření, protože předtím přijal ústní ujištění dodavatele. Dodali jsme zaznamenané údaje o výkonu, tlaku a prodlevě s dodávkou a výsledky odlupování prvního článku. 600 ks, 43 dní.
Japonsko — specifikace bez PVC
Požadavky trhu zcela vyloučily PVC. Standardní konstrukce 840D TPU již byla v souladu a dokumentaci složení materiálu jsme potvrdili prostřednictvím dodavatelského řetězce, než abychom cokoliv nahrazovali. 350 ks, 42 dní.
Co nám řekli kupující
"Zakřivené svary jsou místo, kde se o dodavateli dozvíme. Testovali jste tuto sekci na vlastní kůži a ukázali jste nám výsledek."
— Produktový inženýr, Hunting Brand
"Záznamy parametrů na dávku proměnily nárok na dokument. Náš tým pro dodržování předpisů se poté přestal ptát."
— manažer kvality, dovozce
"Pokud se látka roztrhne ještě před švem, není o čem polemizovat. To byl test, který nás přesvědčil."
— Sourcing Lead, distributor venkovního vybavení
1. Co je to vysokofrekvenční svařování?
Elektromagnetické pole o frekvenci 27,12 MHz obrátí polaritu zhruba 27 milionůkrát za sekundu. Polární molekuly v TPU se pokoušejí znovu vyrovnat při každém obrácení a vnitřní tření vytváří teplo v celé tloušťce spoje najednou. Pod tlakem elektrody se změkčené vrstvy spojí a znovu ztuhnou jako jeden souvislý úsek.
2. Proč se komorové pouzdro svařuje hůře než trubka?
Trubka je rovný opakovaný šev. Tato skořepina má zakřivenou komoru pažby vyžadující nástroje tvarované na poloměr, zkosenou komoru hlavně, kde šířka svaru musí zůstat konstantní, když se panel zužuje, svařená kapsa aplikovaná na již svařené čelo a zip přivařený do švu. Každý je samostatným rozhodnutím o nástroji a parametrech.
3. Jak poznáte, že je svar dobrý?
Destruktivní testování odlupování. Při správném svaru se základní tkanina roztrhne, než se šev oddělí. Čisté oddělení podél svarové linie znamená nedostatek energie a spouští kontrolu parametrů před pokračováním výroby.
4. Jaké jsou procesní proměnné?
Výkon, tlak elektrody a doba prodlevy, nastavené pro příchozí šarži tkaniny a zaznamenané. Chlazení pod tlakem je čtvrtý krok a ten, který se v nízkonákladové výrobě nejčastěji vynechává – včasné uvolnění elektrody zanechá spoj, který vypadá správně a pod zatížením se odloupne.
5. Lze RF svařovat jakoukoli voděodolnou tkaninu?
Ne. Proces vyžaduje molekulární polaritu. TPU a PVC se dobře svařují; polyethylen a polypropylen jsou nepolární a nelze je vůbec svařovat RF. Nepotažený nylon nebo polyester vyžaduje svařitelný laminát. Svařitelnost je testována u každé příchozí šarže.
6. Svařujete sami?
Ano, na našich vlastních linkách v Dongguanu v Číně a Ho Či Minově Městě ve Vietnamu s vlastními vyvinutými nástroji pro elektrody. Svařovací linka a proces kontroly jsou otevřeny auditu kupujícího.
7. Co svařování odstraní ze seznamu poruch?
Zvednutí pásky švů, opětovné otevření perforace jehly, jak lepidlo stárne, šití uvolněné pod vibracemi, prosakování švů kapes při prošití skrz skořepinu a kotvy popruhů propíchnuté bariérou. Žádný z těchto poruchových režimů na svařované skořepině neexistuje.
8. Lze pouzdro HF-svařované pistole čistit nebo hadicí?
Ano. Bez lepicí pásky na švy, svařované švy tolerují čištění, které by poškodilo zalepené pouzdro – užitečné po vystavení soli, bahnu nebo krvi.
9. Praskají za studena svarové švy?
Ne. Po dvanácti hodinách při -20 °C zůstaly švy neporušené a pružné bez křehkého lomu v linii svaru.
10. Je k dispozici konstrukce bez PVC?
Ano. Standardní konstrukce 840D TPU neobsahuje PVC a dokumentaci o složení materiálu lze dodat prostřednictvím dodavatelského řetězce pro trhy, které to vyžadují.
11. Dokážete vytvořit vlastní tvar?
Ano. Elektrodové nástroje jsou vyvíjeny interně pro zakázkové délky, profily komor, svařované výztuže a nášivky s logem. Nástroje jsou kótovány explicitně, nikoli zahrnuty do jednotkové ceny.
12. Jaké jsou obchodní podmínky?
MOQ 300 ks, vzorky za 7–10 dní, výroba za 30–45 dní, citováno EXW, FOB nebo CIF, s vývojem nástrojů podle projektu a dokumentací parametrů svařování k dispozici pro soubory kvality.
Pošlete svůj dotaz společnosti Sealock, zde zadejte své požadavky. Poskytujeme služby podpory rychlé reakce pro značky loveckých potřeb po celém světě.
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů